


Inom området för högdensitet och hög tillförlitlighet PCB-tillverkning är många nyckelprocesser som bestämmer produkters långsiktiga stabilitet gömda i osynliga kanaler. Hartsplugghål är precis en sådan kärnprocess av "inåtodling" - det deltar inte direkt i signalöverföringen och utgör inte heller ett försäljningsargument i utseende, utan bestämmer direkt den långsiktiga tillförlitligheten hos högdensitetskort, högfrekvensbrädor och fordonsindustriprodukter. Ett kretskort med en komplett ytkrets och ett jämnt utseende, om hålen inte fylls ordentligt, är benägna att virtuellt löda, spricka hål, delaminera och till och med skrot av hela kortet i efterföljande återflödeslödning, termisk chock eller långvariga vibrationsmiljöer.
Kärndefinition och teknisk gräns för hartsplugghålet
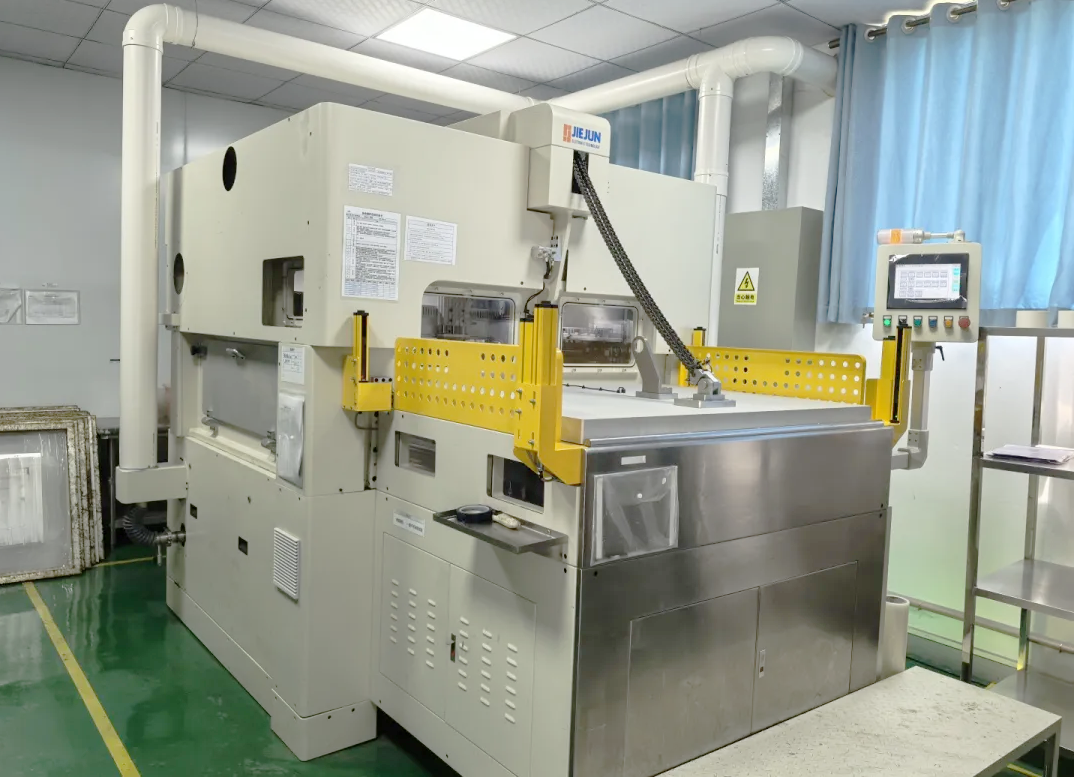
Hartsplugghål är en precisionsprocess vid PCB-tillverkning därgenomgående hål, blinda hål eller nedgrävda hålär helt fyllda med specialiserat epoxihartsmaterial, härdade och slipade för att få hålet helt i jämnhöjd med skivans yta. Det skiljer sig från vanliga lödmaskplugghål, bläckplugghål och elektropläteringsplugghål. Dess kärnmål är inte bara att blockera hålöppningen, utan att uppnå högdensitet, hålighetsfri fyllning inuti hålet.
Enligt industristandarder måste kvalificerade hartsplugghål uppfylla tre hårda indikatorer samtidigt:
Fyllningen bör inte vara mindre än 95 %, och inga genomgående hålrum är tillåtna;
Efter slipning kontrolleras hålets ytjämnhet inom 5 μm för att säkerställa absolut planhet hos plåtytan;
Hartset är tätt bundet till kopparskiktet på porväggen, och det finns ingen delaminering eller lösgöring efter termisk cyklisk testning.
 |
Full process demontering: från rengöring av hålväggar till ytslipning
Det slutliga utbytet av hartsplugghål beror till hälften på materialval och hälften på processkontroll. Varje avvikelse i något skede kommer att utgöra dolda faror i efterföljande processer.
Förbehandlingsprocess: Efter borrning kommer det att finnas kvarvarande grader, borrfläckar och oxidskikt på hålväggen. Om det inte tas bort ordentligt kommer vidhäftningen mellan hartset och kopparväggen att minska kraftigt. Branschstandarden är att kontrollera porväggens grovhet Ra under 0,8 μm, ta bort föroreningar genom plasmarening eller kemisk rengöring och säkerställa att poren är helt torr för att undvika kvarvarande fukt som fångar gas och bildar efterföljande hålrum.
Vakuumfyllningsprocess: Placera PCB i en vakuummiljö på 50Pa till 80kPa, använd negativt tryck för att helt tömma ut luften inuti hålet och injicera sedan lågviskös harts i hålet genom specialutrustning. För mikroporer med ett förhållande mellan djup och diameter som överstiger 8:1, antar industrin i allmänhet en sekundär fyllningsprocess för att undvika att luft fastnar inuti under den första fyllningen, vilket säkerställer att fyllning med hög densitet också kan uppnås inne i djuphålet.
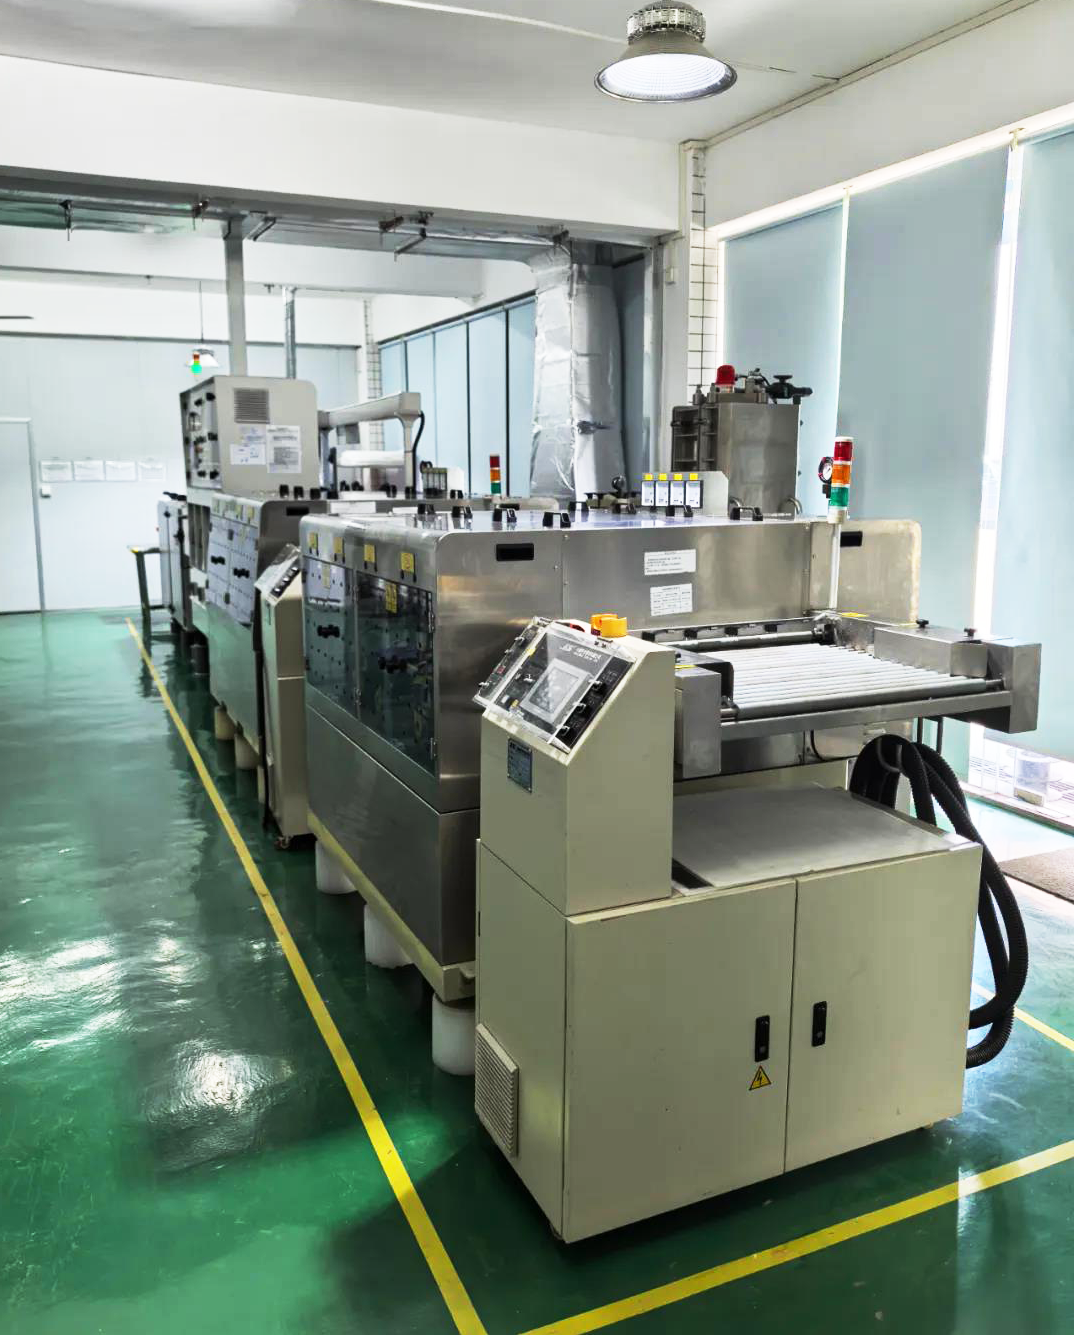
Härdningsprocess: Det härdbara hartset måste använda en stegvis uppvärmningskurva, gradvis ökande från 80 grader till 120 grader och sedan till 150 grader, och hålla i 40 till 60 minuter för att undvika snabb avdunstning av hartslösningsmedlet och bildandet av inre bubblor på grund av snabb uppvärmning. Efter härdning måste härdningsgraden verifieras med DSC differential scanning kalorimetri för att förhindra ofullständig härdning av hartset från att mjukna och falla av i efterföljande högtemperaturprocesser.
Slipprocess: Diamantslipskiva används för segmenterad drift. Först används grovslipning för att avlägsna det mesta av överskottet av harts, och sedan används finslipning för att kontrollera ytjämnheten inom 5 μm. Malmängden måste kontrolleras noggrant. Otillräcklig slipmängd kommer att resultera i kvarvarande utsprång som påverkar den efterföljande produktionen av kretsen. Överdriven mängd slipning kommer direkt att dra av hartset vid hålöppningen, vilket orsakar oåterkalleliga defekter.
|
|
|
Materialvalslogik för olika scenarier
Materialvalet för hartsplugghål kan inte generaliseras. Det är nödvändigt att matcha motsvarande hartssystem enligt produktapplikationsscenariot för att hitta den optimala lösningen mellan prestanda, effektivitet och kostnad.
För vanliga flerskiktsskivor av industrikvalitet är standardmodifierad epoxiharts att föredra, med viskositet kontrollerad under 500 mPa · s och Tg-värde över 150 grader , för att säkerställa att den grundläggande fyllningsprestandan matchar den termiska expansionskoefficienten för FR-4 substrat;
För högfrekvenskort, kraftmoduler och produkter med höga krav på värmeavledning, kan kiselmikropulver eller aluminiumoxidfyllmedel tillsättas hartset för att förbättra den totala värmeledningsförmågan utan att minska isoleringen och hjälpa kretskortet i snabb värmeavledning;
För storskaliga beställningar som strävar efter produktionslinjeeffektivitet kan UV-härdbart harts användas för att uppnå yttorkning på bara några sekunder under ljusförhållanden på 365 nm våglängd och 300-500mJ/cm ², vilket avsevärt förkortar produktionscykeln;
I scenarier med hög tillförlitlighet som bilelektronik och flyg, måste härdplaster väljas. Genom en komplett steguppvärmnings- och härdningsprocess säkerställs vidhäftningshållfastheten mellan hartset och hålväggen, vilket uppfyller kraven för långvarig användning i tuffa miljöer.
Typiska produktfall och industriapplikationer
Populariseringen av hartsplugghålsteknologi har alltid kretsat kring de två riktningarna "högdensitetsledningar+höga tillförlitlighetskrav", och har nu blivit en standardkonfiguration inom många avancerade områden.
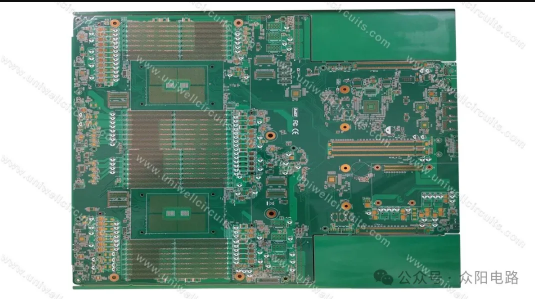
I AI-servermoderkort använder ett stort antal högnivåkort med mer än 20 lager den inre skiktets begravda hål-hartstoppningsprocessen. Om de inre HDI-begravda hålen inte är fyllda med harts, kan mängden lim i det dielektriska skiktet inte kontrolleras exakt under efterföljande kompression, vilket lätt kan leda till otillräckligt lim i vissa områden och resultera i direkt delaminering under efterföljande kall- och varmslagsprovning. Att i förväg fylla de nedgrävda hålen med harts säkerställer inte bara noggrannheten av mellanskiktsinriktningen, utan löser också industriproblemet med ojämn fyllning av tunna dielektriska skikt, vilket är en av nyckelprocesserna i den nuvarande high-end datorkorttillverkningen.
|
|
I den inbyggda ADAS-sensorns PCB, gör hartsplugghålsprocessen det möjligt för produkten att framgångsrikt klara över 500 termiska cykeltester från -55 grader till 125 grader. De fyllda porerna är helt förseglade, vilket förhindrar frätande gaser och vattenånga från att komma in och korrodera kopparväggen. Samtidigt absorberar hartset viss termisk spänning, vilket avsevärt minskar risken för porsprickor och plattböjning, vilket uppfyller de strikta kraven på nollfel i bilelektronik.
I 5G-millimetervågen högfrekvenskort, hartsplugghål ersätter traditionella ihåliga vior, vilket minskar signalreflektion och impedansförändringar orsakade av luft inuti hålen, vilket gör att högfrekventa signaler dämpas smidigare under överföring, vilket effektivt förbättrar signalintegritetens prestanda i millimetervågsfrekvensbandet.
I HDI hemelektronikkort, hartsplugghål kombineras med kopparpläteringsprocesser på efterföljande hål för att direkt uppnå POFV-skivhålsdesign, vilket gör att BGA-kuddar faller direkt ovanför viahålen utan att ta upp ytterligare ledningsutrymme för att undvika dem. Inom ett begränsat kortområde ökas ledningstätheten med mer än 30 %, vilket är den centrala stödprocessen för den nuvarande lätta designen av smartphones.