


Borrning och väggbehandling av Rogers hög-högfrekvenskort kräver specialiserade processer som är skräddarsydda för egenskaperna hos olika substrat, med kärnkrav som är mycket strängare än vanliga FR-4-kort, vilket direkt bestämmer stabiliteten och-tillförlitligheten på lång sikt för högfrekvent signalöverföring.
Särskilda krav för mekanisk borrning
Val av borrkronor och livslängdskontroll: Den keramiskt fyllda RO4000-serien använder diamantbelagda borrkronor av hårdlegering, med en livslängdskontroll på 300-500 borrar per styck; Livslängden för PTFE-baserade borrkronor i RO3000-serien är 600-1000 borrkronor per enhet, mycket lägre än 1000+borrkronorna per enhet av FR-4. Frekventa verktygsbyten krävs för att undvika slitage och ojämnhet i hålväggen.
Parameterdifferentieringsinställning: RO4000-serien behöver minska matningshastigheten med 20 % -30 %, kontrollera ythastigheten vid 300-500SFM och uppnå en spånvolym på 0,05-0,10 mm per varv; spindelhastigheten i RO3000-serien med små hål måste ökas till över 80 000 RPM, med en matningshastighet något högre än FR-4, för att undvika att PTFE-rester fastnar på hålväggen.
Hjälpmaterial och staplingsbegränsningar: Aluminium används för att förstärka borrning och värmeavledning. Staplingshöjden för PTFE-skivor är endast 1-2 stycken, medan RO4000-serien staplar 2-3 stycken, mycket lägre än de 3-4 styckena av FR-4, för att förhindra att substratet smälter orsakat av hög borrtemperatur.
Noggrannhet och matchningskontroll: Minsta öppning kan nå 0,15 mm, toleransen för krymphålsöppningen kontrolleras inom ± 0,05 mm och hålpositionstoleransen är mindre än eller lika med 0,05 mm. För tjocka plåtmillimetervågscenarier krävs bakborrningsteknik för att strikt kontrollera längden av resterande pålar av mikrohål inom 0,05 mm, vilket eliminerar impedansmutationer orsakade av parasitisk induktans.
Särskilda krav för laserborrning
Noggrant val av laserutrustning: Konventionell RO4350B och andra arkmaterial använder CO2+UV-kompositlaserteknik, där CO2 fullbordar grov ablation av icke-metalliska lager och UV-laser reparerar hålmönster; PTFE-ark med ultralåg förlust använder ren UV-kalllaser, och den värmepåverkade zonen kontrolleras inom mindre än eller lika med 20 μm för att undvika substratförkolning.
Kärnparametrar är strikt kontrollerade: lasereffekten är stabil på 8-12W, pulsfrekvensen är 25-35kHz och borrhastigheten är 1000-1500 hål/minut. Överdriven kraft kan lätt orsaka förkolning av hålväggen, medan otillräcklig kraft kan resultera i kvarvarande lim i botten av hålet.
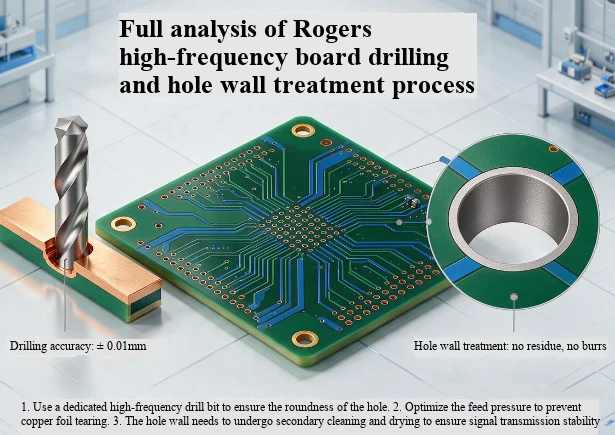
Noggrannhet och håltypsgaranti: CCD visuell kalibrering används för inriktning före varje sats av bearbetning, och den upprepade positioneringsnoggrannheten kontrolleras inom ± 3 μm. Bildförhållandet för mikrohål överstiger inte 10:1. Den tjocka plattan använder segmenterad borrteknik för att undvika uppkomsten av hornmunhålstyp.
Särskilda krav för hålväggsbehandling
Plasmatorrförbehandling: Genom att överge den vanliga fr4-kaliumpermanganat-våtmetoden för gelavlägsnande, används plasmateknologi med RF-effekt på 800-1200W i 3-5 minuter för att noggrant avlägsna PTFE-smältrester och keramiska partiklar. Samtidigt ökas porväggens ytenergi till över 70dyn/cm, vilket löser problemet med stark kemisk tröghet och dålig vätbarhet av PTFE-substrat.
Kontroll av hålväggens ojämnhet: Genom att optimera parametrarna kontrolleras hålväggens ojämnhet till Ra Mindre än eller lika med 1,2 μm, och mikroförankringsplatser konstrueras för att säkerställa att vidhäftningen av det efterföljande kopparavsättningsskiktet är Större än eller lika med 6N/cm, vilket undviker defekter som att beläggningen lossnar och hålrum.
Optimering av pormetalliseringsanpassning: För aktiverade icke-polära substrat, justera adsorptionsparametrarna för palladiumkatalysator och kemisk kopparavsättningshastighet för att säkerställa ett enhetligt och tätt kopparskikt på porväggen, utan bubblor eller fel, och för att undvika onormal förlust och signalreflektion av hög-positionssignaler vid porerna.