


Inom området förtillverkning av tryckta kretskort, kopparreduktionsteknik spelar en avgörande roll. Med den kontinuerliga utvecklingen av elektroniska enheter mot miniatyrisering och hög prestanda blir kraven på kretskortsnoggrannhet och layoutdensitet allt strängare. Kopparreduktionsteknik, som ett nyckelmedel för att forma exakt kretsgrafik, blir allt viktigare. Den uppfyller inte bara kraven för komplex kretsdesign, utan spelar också en oersättlig roll för att förbättra produktens prestanda och minska produktionskostnaderna.
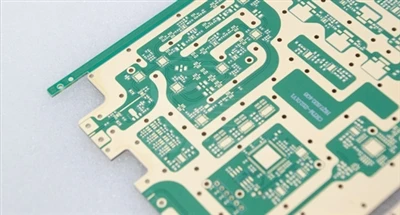
Principen för kopparreduktionsprocessen
Kopparreduktionsprocessen är i huvudsak det selektiva avlägsnandet av överskott av kopparlager på koppar-beklädda laminat genom specifika kemiska eller fysikaliska metoder, för att därigenom bilda exakta kretsmönster. Bland olika kopparreduktionsmetoder har kemisk etsning blivit den mest använda processen på grund av dess höga effektivitet och precision. Kemisk etsning använder en kemisk reaktion mellan etslösning och koppar för att lösa upp oönskade kopparskikt. Det finns olika typer av vanliga etslösningar, inklusive sura etslösningar och alkaliska etslösningar, var och en med unika etsningsmekanismer och tillämpliga scenarier.
Sura etslösningar består vanligtvis huvudsakligen av kopparklorid, saltsyra och väteperoxid. Under etsningsprocessen fungerar väteperoxid som en stark oxidant för att oxidera koppar till kopparjoner. Reaktionsekvationen är följande: Cu+H2O2+2HCl=CuCl2+2H2O; De genererade kopparjonerna kombineras sedan med kloridjonerna i kopparklorid för att bilda ett vatten-lösligt komplex, varigenom kopparskiktet löses upp och tas bort. Sur etslösning har fördelar som snabb etsningshastighet och god etsningslikformighet, vilket gör den särskilt lämplig för
produktion av fina kretsar.
Den alkaliska etslösningen består huvudsakligen av kopparklorid, ammoniakvatten och ammoniumklorid. Etsningsprincipen bygger på bildandet av stabila komplex mellan kopparjoner och ammoniak, som kontinuerligt löser upp koppar. Den kemiska reaktionsprocessen är som följer: (Cu+4NH3+CuCl2=2 [Cu (NH3) 2] Cl); Etsningshastigheten för alkalisk etslösning är relativt långsam, men etsningsnoggrannheten är hög och den används ofta vid tillverkning av flerskiktsskivor.
Kopparreduktionsprocessflöde
mönsteröverföring
Innan kopparreduktionsprocessen påbörjas är det nödvändigt att noggrant överföra det designade kretsmönstret till ytan av den koppar-beklädda kortet. Denna process utförs vanligtvis med hjälp av fotoresist. Täck först den torra filmen jämnt på det koppar-beklädda laminatet och tryck ihop det tätt. Därefter exponeras det koppar-beklädda laminatet för ultraviolett ljus och negativfilmen med kretsmönster placeras ovanför den torra filmen. Det ultravioletta ljuset passerar genom den genomskinliga delen av negativfilmen och orsakar en fotokemisk reaktion i den nedre torra filmen och bildar en härdad film som är olöslig i framkallningslösningen. Den torra filmen av den oexponerade delen kan lätt lösas upp av framkallningslösningen i det efterföljande framkallningssteget, vilket visar det önskade kretsmönstret tydligt på den koppar-beklädda kortet. Noggrann kontroll av parametrar som exponeringstid, temperatur och tryck är avgörande i processen för grafisk överföring. Exponeringstiden är för kort, torrfilmens härdning är inte tillräcklig och problem som suddiga mönster och ofullständiga linjer är benägna att uppstå under framkallning; Om exponeringstiden är för lång kan det leda till överdriven härdning av den torra filmen, svårighet att framkalla och till och med kvarvarande lim efter framkallning, vilket påverkar den efterföljande etsningseffekten. Felaktig justering av temperatur och tryck kan också leda till lös vidhäftning mellan den torra filmen och det koppar-beklädda laminatet, vilket resulterar i bubblor och rynkor, vilket också har en negativ inverkan på mönsteröverföringens noggrannhet.
Etsningsoperation
Efter att ha slutfört den grafiska överföringen går den in i den kritiska etsningsprocessen. Sänk ned det mönstrade koppar-beklädda laminatet i en etslösning, som reagerar kemiskt med det oskyddade kopparskiktet, gradvis löser upp och tar bort det och bildar exakta kretslinjer. Under etsningsprocessen har faktorer som koncentrationen av etslösningen, temperatur, etsningstid och parameterinställningar för etsutrustningen alla en betydande inverkan på etsningskvaliteten. Överdriven koncentration av etslösning och snabb etsningshastighet kan leda till allvarlig sidokorrosion av kretsen, förtunning eller till och med brott av ledningarna; Om koncentrationen är för låg blir etsningshastigheten långsam, produktionseffektiviteten låg och det kan också förekomma ofullständig etsning. Effekten av etsningstemperaturen på etsningshastigheten är också mycket betydande. När temperaturen ökar accelererar etsningshastigheten, men alltför höga temperaturer kommer att intensifiera förångningen och sönderdelningen av etslösningen, samtidigt som risken för sidokorrosion ökar; Om temperaturen är för låg blir etsningshastigheten svår att uppfylla produktionskraven. Kontrollen av etsningstiden är lika avgörande. Om tiden är för kort kan det hända att kopparskiktet inte etsas bort helt; Om tiden är för lång kommer den etsade kretsen att eroderas för mycket, vilket påverkar kretsens noggrannhet och kvalitet. Dessutom måste parametrar som spraytryck och lösningens cirkulationshastighet i etsningsutrustningen anpassas rimligt efter den faktiska situationen för att säkerställa att etslösningen kan verka likformigt på ytan av den koppar-beklädda brädet och uppnå stabila och effektiva etsningseffekter.
Behandling efter etsning
Efter avslutad etsning kommer föroreningar såsom etslösning, reaktionsprodukter och delvis avlägsnad torr film att finnas kvar på ytan av det koppar-beklädda laminatet, vilket kräver en rad efter-bearbetningsoperationer. Det första steget är rengöringsprocessen, som involverar sköljning med en stor mängd rent vatten för att avlägsna kvarvarande etslösning och andra vattenlösliga föroreningar på ytan, vilket förhindrar att de har negativa effekter på efterföljande processer. Därefter kan torkningsbehandling utföras med metoder som varmluftstorkning eller naturlig lufttorkning för att säkerställa att ytan på den koppar-beklädda skivan är helt torr och undvika fuktrester som kan orsaka oxidation av kopparskiktet. I vissa applikationsscenarier som kräver hög ytkvalitet kan det också vara nödvändigt att passivera den etsade kretsen genom att bilda en passiveringsfilm på kopparytan för att förbättra dess oxidationsbeständighet och korrosionsbeständighet. Slutligen genomförs en omfattande kvalitetsinspektion på det bearbetade kretskortet, med hjälp av utrustning som optiska mikroskop och elektronmikroskop för att noggrant kontrollera kretsens integritet, noggrannhet och ytkvalitet, vilket säkerställer att produkten uppfyller designkraven. För produkter som inte-överensstämmer, är det nödvändigt att analysera orsakerna och vidta motsvarande reparationsåtgärder eller skrota dem.
Tillämpning av kopparreduktionsprocessen i olika typer av kretskort
Styvt kretskort
Stela kretskort, som en vanlig typ av kretskort, används ofta i olika elektroniska enheter. I tillverkningsprocessen av styva tryckta kretskort används kopparreduktionsteknik för att konstruera kretslinjer med hög-precision som uppfyller de elektriska anslutningskraven för komplexa elektroniska system. Till exempel, vid tillverkning av datormoderkort kan kretslayout med hög-densitet uppnås i ett begränsat utrymme genom kopparreduktionsteknik, vilket säkerställer stabil och-höghastighetsdataöverföring mellan olika komponenter såsom CPU, minne, grafikkort etc. Med den kontinuerliga utvecklingen av elektroniska produkter mot miniatyrisering och hög prestanda, ökar kraven på kretskortets styvhet och hög precision. Kopparreduktionsprocessen kan uppnå finare linjebredder och mindre linjeavstånd genom att optimera etsningsparametrar och använda avancerad grafisk överföringsteknik, vilket effektivt förbättrar integrationen och den elektriska prestandan hos styva kretskort.
Flexibelt kretskort
Flexibla kretskort används ofta i elektroniska enheter som smartphones och bärbara enheter som kräver stort utrymme och flexibilitet på grund av deras unika fördelar med att vara flexibla och lätta. Kopparreduktionsprocessen spelar också en nyckelroll i produktionen av flexibla kretskort. På grund av det faktum att substratet för flexibla kretskort vanligtvis är flexibla material som polyimid eller polyester, är deras krav på etsningsprocesser strängare. Under etsningsprocessen är det nödvändigt att exakt kontrollera etsningsparametrarna för att undvika skador på det mjuka substratet, samtidigt som kretsens noggrannhet och tillförlitlighet säkerställs. I kameramodulen på en smartphone används ett flexibelt kretskort för att skapa fina kretsar genom kopparreduktionsteknik, för att uppnå en stabil anslutning mellan kameran och moderkortet och att kunna anpassa sig till kamerans böjningskrav i olika vinklar. Med framväxten av bärbara enheter har större utmaningar ställts för flexibiliteten, böjmotståndet och kretsnoggrannheten hos flexibla kretskort. Kopparreduktionsprocessen förnyas och utvecklas ständigt och antar mer avancerade etsningstekniker och material för att möta dessa växande krav.
Det styva flexibla kretskortet kombinerar fördelarna med både styva och flexibla kretskort, med god mekanisk styrka och böjbarhet, och används ofta inom avancerade områden som flyg- och bilelektronik. Kopparreduktionsprocessen står inför mer komplexa utmaningar vid tillverkning av styva flexibla kretskort, som kräver hög-tillverkning av kretsar i både de styva och flexibla delarna, samtidigt som den säkerställer tillförlitlig anslutning i övergångsområdet mellan de två. I produktionsprocessen måste olika etsningsprocessparametrar och processer antas baserat på de olika egenskaperna hos styva och flexibla delar. Till exempel kan konventionella alkaliska etsningsprocesser användas i stela delar för att uppnå högre etsningsnoggrannhet; I den flexibla delen bör en mildare sur etsningsprocess användas, och etsningsförhållandena bör kontrolleras strikt för att förhindra skador på det flexibla substratet. Genom att använda kopparreduktionsteknik på ett rimligt sätt kan kombinationen av styva och flexibla kretskort uppnå komplexa kretslayouter och flexibla monteringsmetoder, vilket möter efterfrågan från avancerade elektroniska enheter för hög-prestanda och hög tillförlitlighet kretskort.